换型有准备
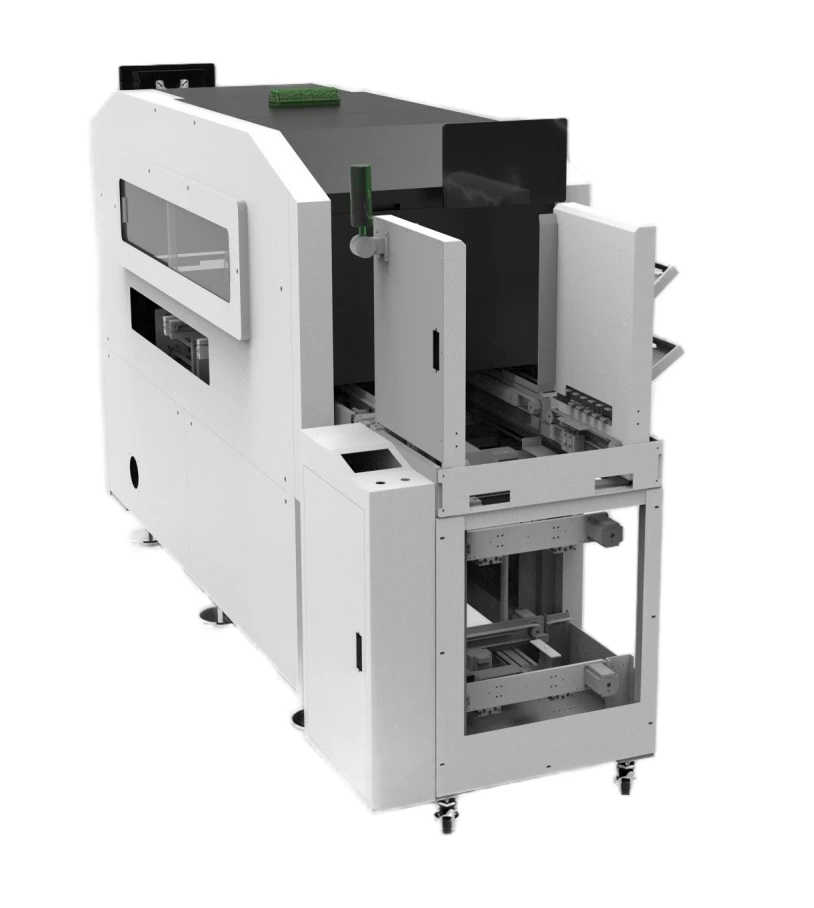
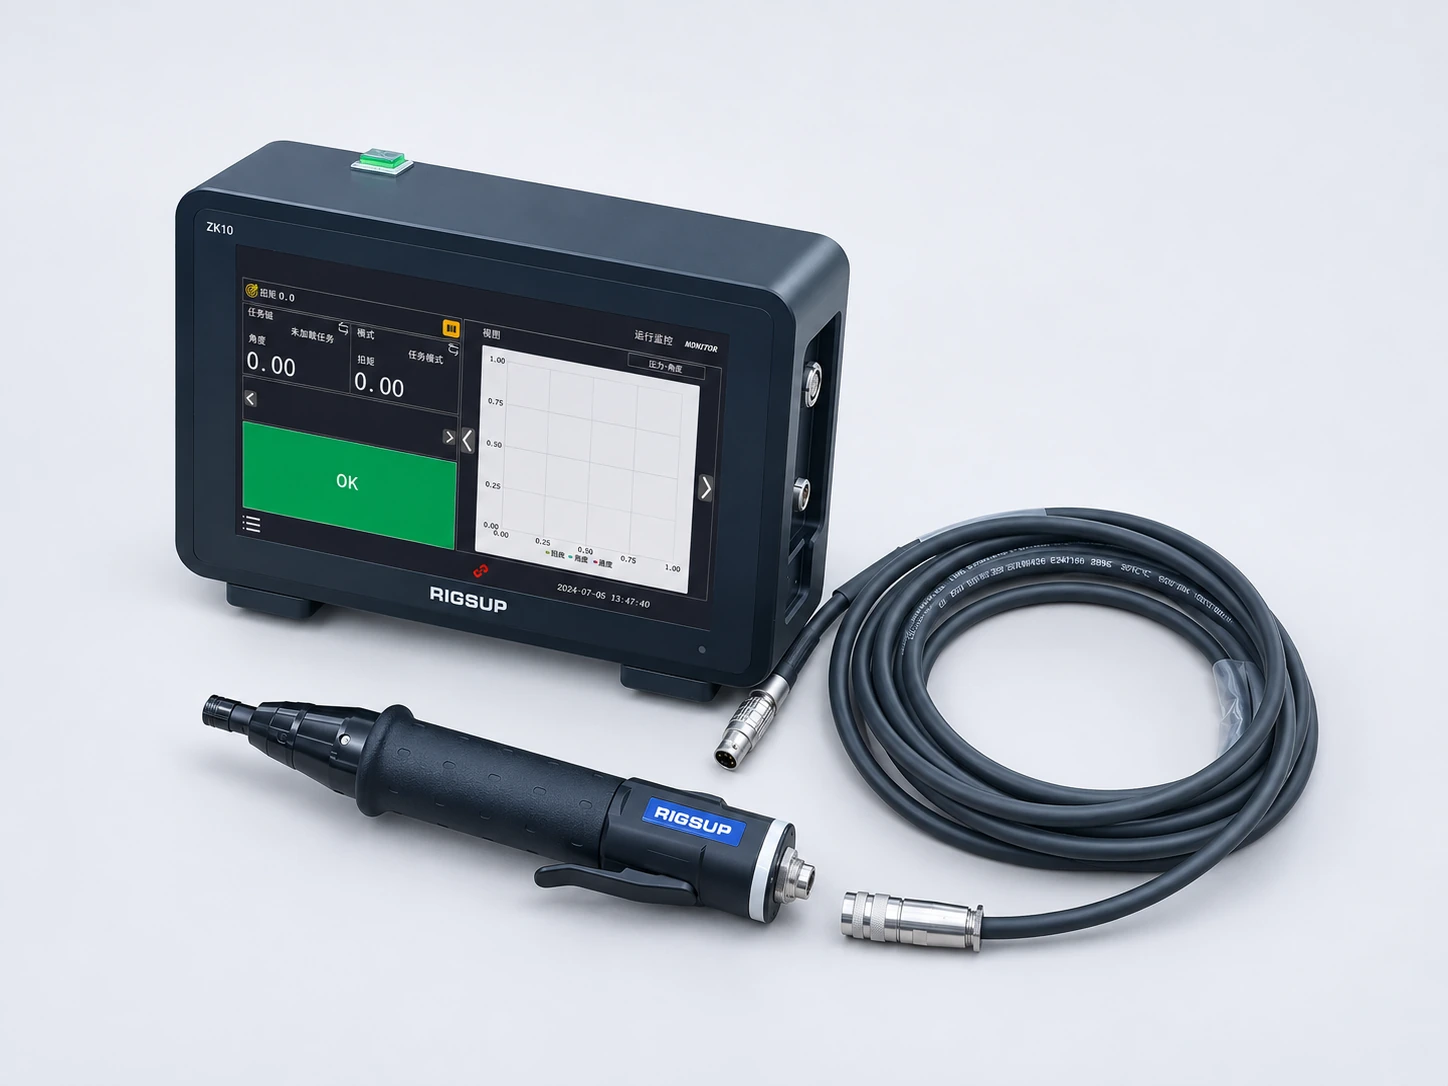
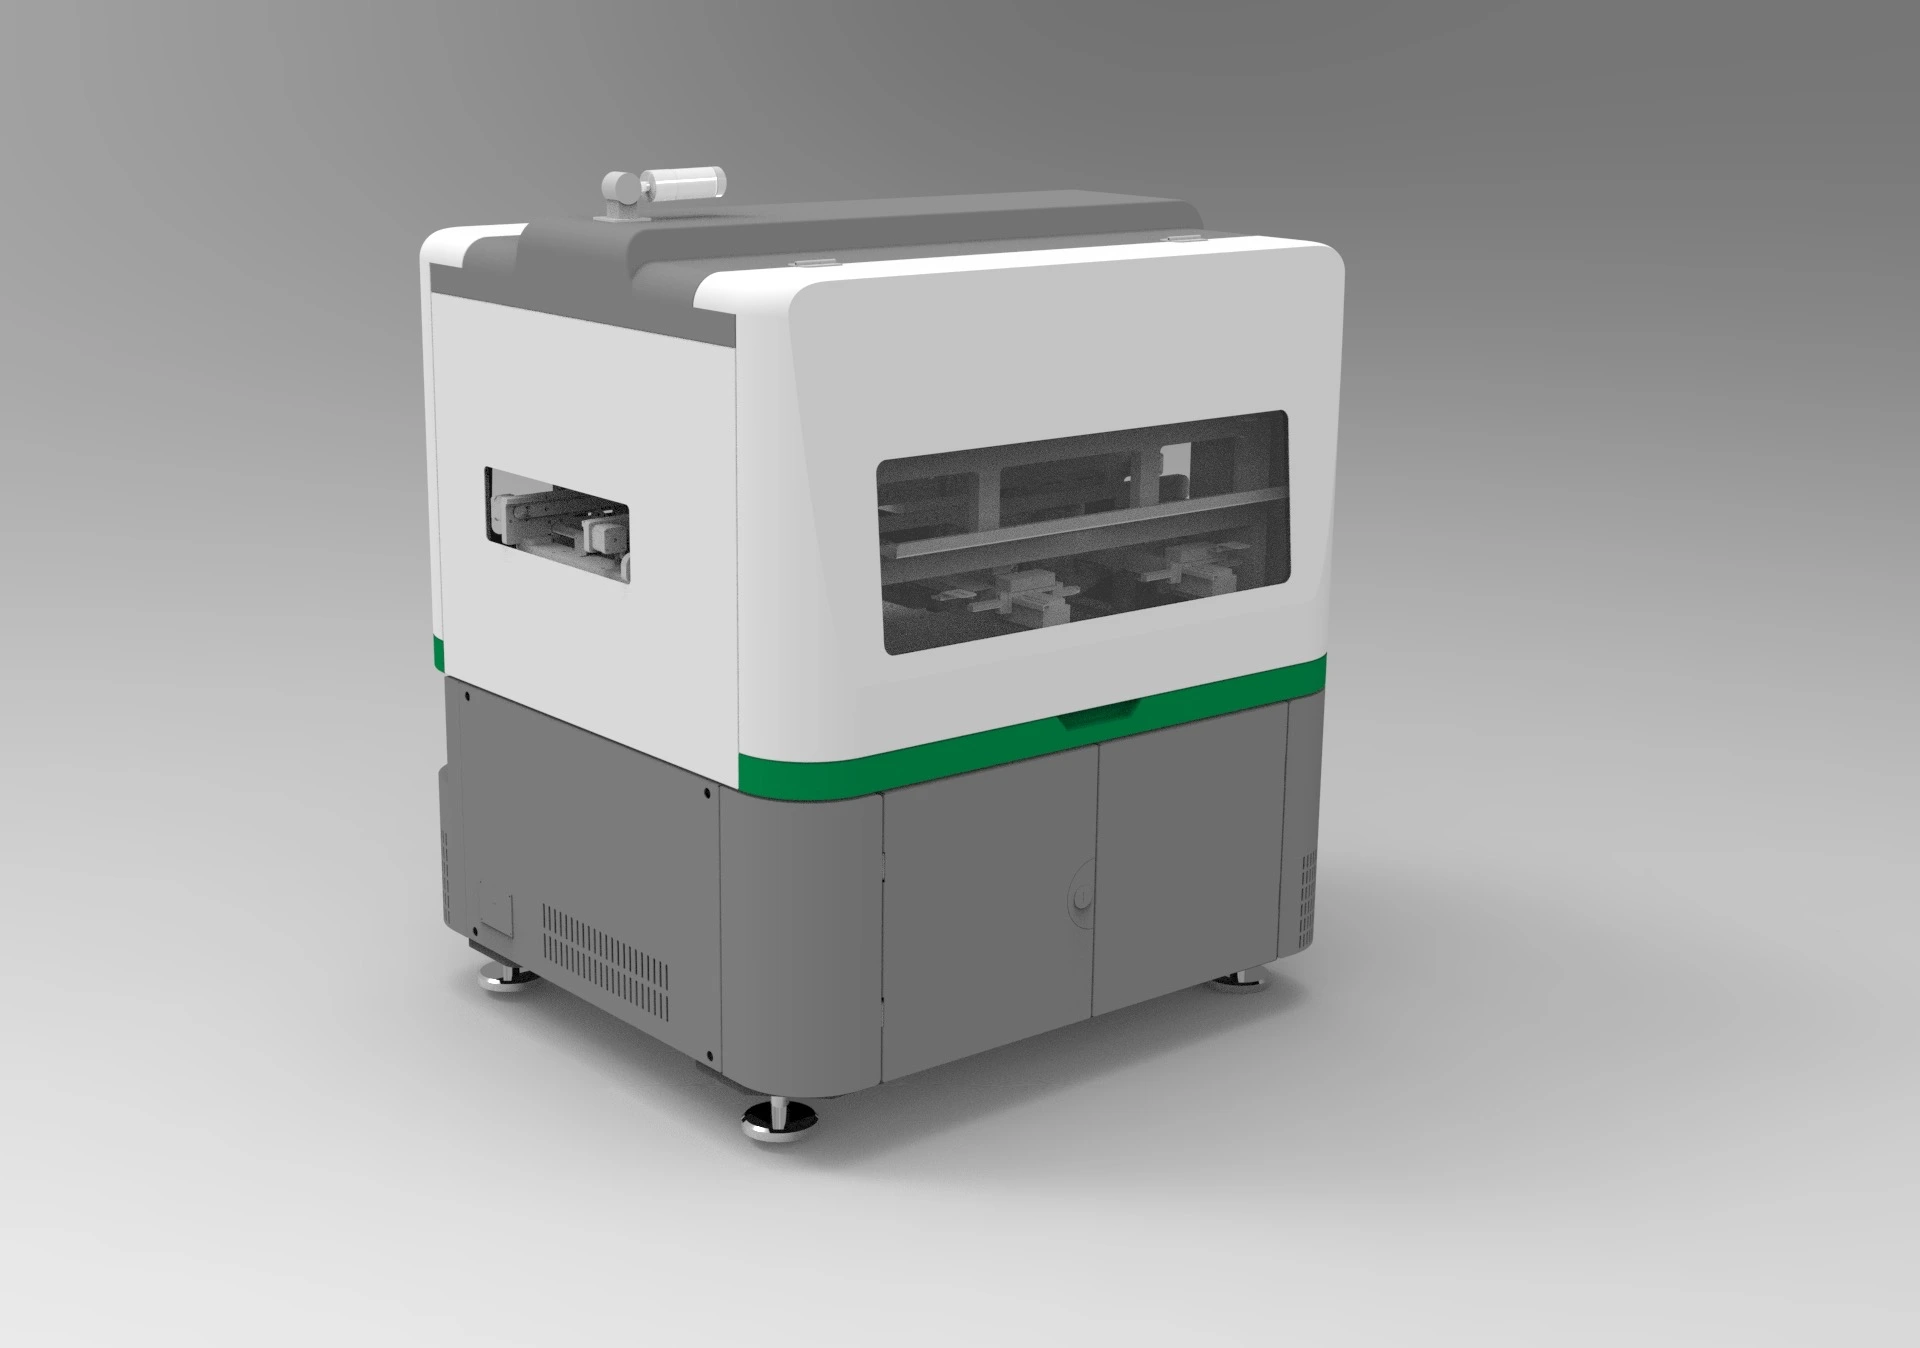
围绕产品族核对工装、批头、吸嘴和程序变化,先明确可沿用的配置,再安排换型与首件验证。
FLEXIBLE PRODUCTION LINE
柔性化智能产线面向电子产品装配与测试,将上料、锁付、人工工位、检测及成品收纳组织为连贯流程。围绕产品变化与现场节拍,规划适合您的单元配置、换型方式和物料流向。
讨论产线需求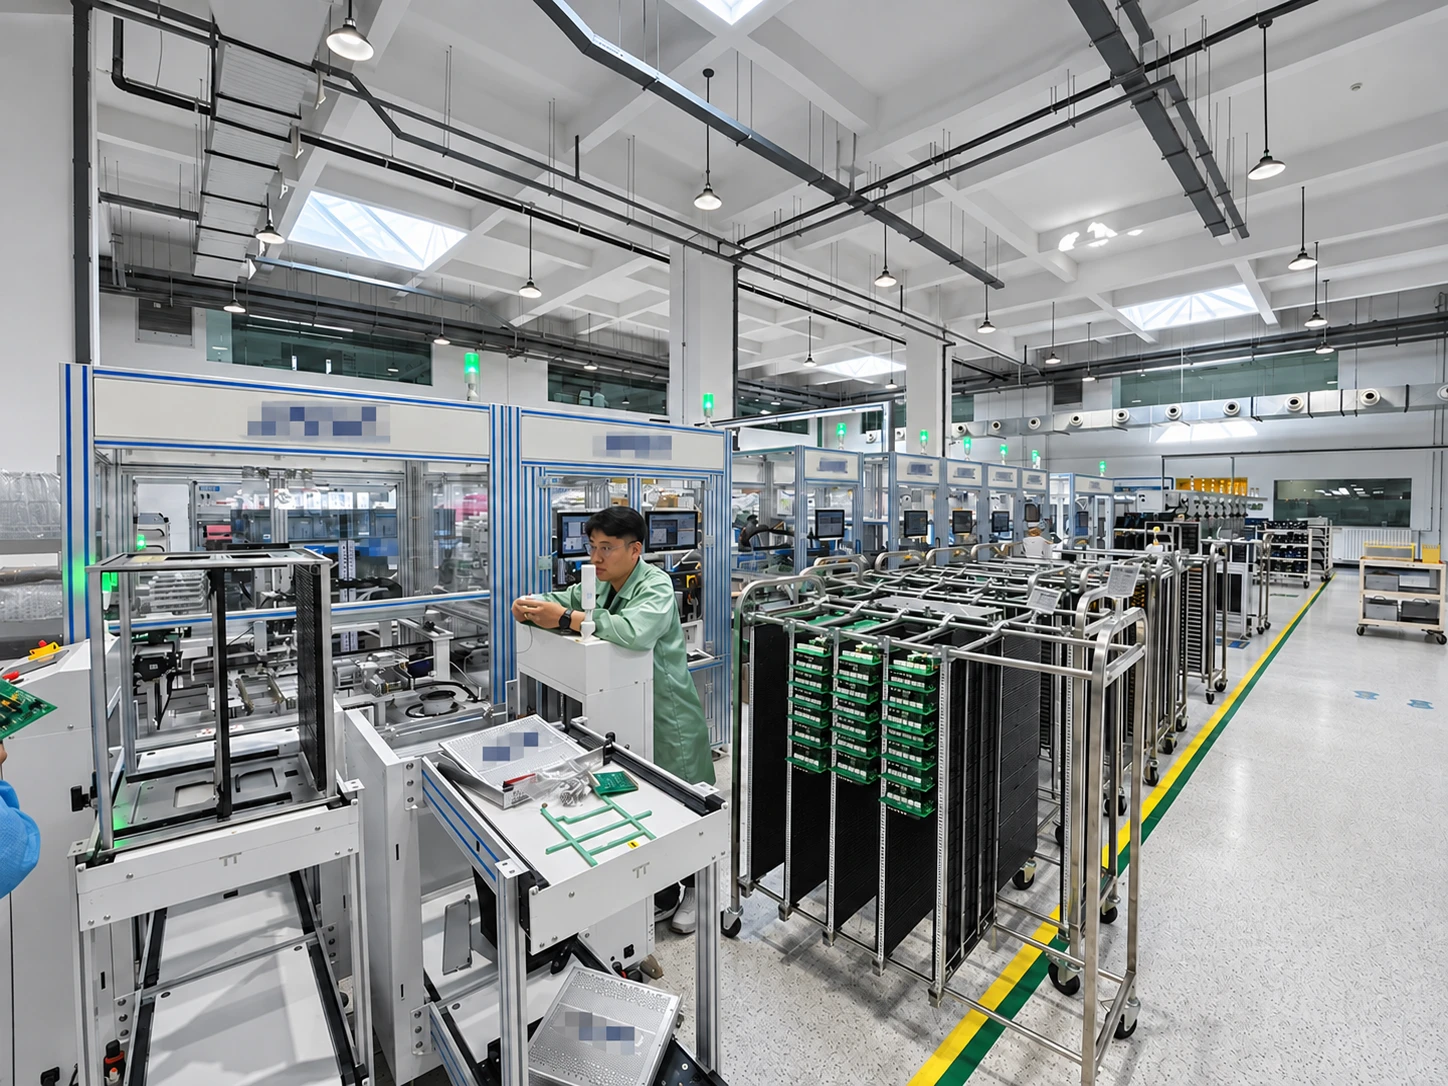
BUILT FOR DAILY PRODUCTION
围绕产品族核对工装、批头、吸嘴和程序变化,先明确可沿用的配置,再安排换型与首件验证。
把板卡、治具、在制品与成品的流向一起规划,减少工序之间反复搬取与等待的机会。
将锁付、测试和标识纳入工艺流程,按项目需求组织参数、结果与异常记录,便于复核。
将布局、换型、培训、维护与后续产品调整一起评估,使设备投入服务于持续生产。
FROM ASSEMBLY TO FINISHED PRODUCT
以数字化轨道电路装配方案为例,将重复作业、人工操作与测试环节分工衔接。具体工位数量与先后顺序随产品工艺确认。
按产品资料与治具组织来料。
→连接定位、辅料供给与紧固作业。
→为导光柱、面板等操作保留工位。
→按工艺要求完成面板锁付。
→执行约定测试,区分异常流向。
→衔接上下盖放置与固定。
→完成标识、成品流转与治具回流。
将空治具返回上料端,与成品流向分别组织,形成循环使用的作业路径。
围绕导光柱、面板或盖板等操作,安排取放位置、作业确认与异常处理,兼顾自动化与实际操作条件。
结合测试内容评估工位数量、缓存与异常出料路径,让检测能力与前后道作业匹配。
按产品变更确认工装、末端工具、供料和程序准备,验证后再进入批量作业。
APPLICATION DIRECTIONS
围绕主板、CPU 组件、定位辅料、前面板及上下盖板,衔接上料、紧固、产品测试和贴标收框。
面向灯盘 PCB、透镜、端盖及转接板等组件,按产品工艺组织取放、固定、导通及外观核对。
应用方向依据所提供装配方案整理。不同产品的工位配置、检测内容及验收条件分别确认。
ASSEMBLY LINE IN PRACTICE
装配产线现场照片展示作业单元、输送接口、人员操作与板卡周转的空间关系,为布局与使用沟通提供直观参考。
作业单元与板卡周转车并行布置,围绕生产流向组织备料与在制品。
保留人员取放、确认与调试位置,将现场操作条件纳入产线规划。
从操作面、显示位置与输送接口,确认单元与前后工位的衔接。
结合设备排列、维护通道与作业空间,讨论整线布局及后续调整。
TESTING WITHIN THE PRODUCTION FLOW
飞针检测现场资料展示另一类联线配置:将板卡收送、测试单元及转运机构结合,围绕测试时间与来料方式规划检测段。可作为整线检测模块的配置参考。
多台检测设备与收送板单元配合,结合产品与测试需求规划配置。
TEST · TRANSFER · REVIEW
先明确测试项目、程序与判定要求,再确认设备数量、上下料方式及流转路径,避免只看单台设备而忽略工序衔接。
结合上方转运机构和地面设备,统筹设备间移动及维护空间。
展示检测设备及周边操作条件,便于讨论检查、调试与日常维护。
将收送板位置、物料周转及现场显示一起纳入检测段布局。
装配方案与检测现场照片分别展示工艺方向和已有设备形态,不代表同一项目默认包含本页全部单元。
VALUE OVER TIME
从设备采购,延伸到订单变化、日常换型、维护培训与后续扩展。以实际生产条件衡量投入价值。
沉淀产品资料、工装配置和操作要点,后续同类产品优先评估沿用范围。
在方案阶段讨论产品族、产能安排和场地条件,明确可调整部分与新增需求。
把工程、操作与质量人员需要的资料和确认步骤,一起纳入交付。
实际收益需结合订单、人员分工、换型频率、测试内容与使用维护条件评估。
CONFIGURATION & LAYOUT
方案从产品与工艺出发,结合场地、人员和目标节拍,确定单元组合与验收范围。
所提供装配方案中的线体长 × 宽参考,含方案内工位组织。实际布局需另行确认上下料、人员通行、维护及外接设施空间。
方案示例 · 不作为所有产线的固定尺寸DELIVERY & SUPPORT
围绕样件、关键工序及节拍条件确认可行性,明确交付范围和验收方法。
结合现场完成安装调试与验收,提供操作、设备管理及机电维护培训。
交接使用维护资料、日常检查及异常处理方法,按项目约定提供后续技术支持。
交付周期、质保、响应方式及备件安排以具体项目合同和服务约定为准。
ENGINEER YOUR NEXT